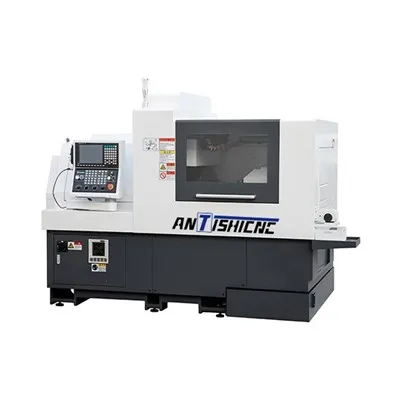
Wenn Sie jemals ein Präzisionsteil in der Hand gehalten haben, beispielsweise eine Komponente für ein medizinisches Gerät, ein Verbindungselement für die Luft- und Raumfahrtindustrie oder einen kleinen Automobilstecker, haben Sie wahrscheinlich mit einer Arbeit zu tun gehabt, die ihren Ursprung auf einer CNC-Langdrehmaschine hatte. Als Zulieferer, der Jahre damit verbracht hat, diese Maschinen für unsere Kunden zu beheben, zu optimieren und zu verfeinern, habe ich miterlebt, wie sich Gewindeschneidvorgänge von einem kniffligen, fehleranfälligen Schritt zu einem der zuverlässigsten und wiederholbarsten Prozesse in der modernen Präzisionsbearbeitung entwickelt haben. Was das Gewindeschneiden auf einer Langdrehmaschine vom Drehen auf einer Standarddrehmaschine unterscheidet, liegt in seinem Kerndesign: der Führungsbuchse, die das Werkstück nahe am Schneidwerkzeug stützt und so die Biegung eliminiert, die die Gewindegenauigkeit bei kleinen, schlanken Teilen beeinträchtigt.
Um zu verstehen, wie eine CNC-Langdrehmaschine das Gewindeschneiden ausführt, müssen wir uns zunächst mit den Besonderheiten dieser Maschinenkategorie befassen. Im Gegensatz zu herkömmlichen Drehmaschinen, die ein Werkstück an einem Ende greifen, führen Langdrehmaschinen (häufig verwechselt mit Begriffen wie „CNC Swiss Turning“ oder „Swiss Type CNC-Drehmaschine“) das Stangenmaterial durch eine Führungsbuchse, die es nur wenige Millimeter von den Schneidwerkzeugen entfernt festhält. Diese starre Unterstützung ist beim Gewindeschneiden nicht vernachlässigbar, da Gewinde eine präzise axiale Bewegung des Werkzeugs relativ zum Werkstück erfordern – jede Biegung durch den Überhang einer Standarddrehmaschine würde zu Fehlausrichtung, inkonsistenter Steigung oder beschädigten Gewinden führen. Unser Team bei AB, einem Zulieferer von CNC-Langdrehmaschinen, hat jahrelang miterlebt, wie Kunden mit dieser Lücke zu kämpfen hatten, bevor sie auf Modelle von Langlaufautomaten umstiegen: Teile, die in der Mitte des Gewindes verbogen waren, 15 % der Produktionsläufe ausschlugen oder die Toleranzen nicht kleiner als ±0,001 Zoll einhalten konnten. Heutzutage ist das Gewindeschneiden auf einer CNC-Langdrehmaschine ein rationalisierter, kontrollierter Prozess, aber es ist nicht nur ein „Knopfdruck“. Dabei handelt es sich um eine Reihe koordinierter Bewegungen zwischen der Spindel, dem Werkzeugrevolver und dem Steuerungssystem der Maschine, die eine sorgfältige Einrichtung, Werkzeugauswahl und Programmabstimmung erfordern.
Lassen Sie uns den Prozess Schritt für Schritt durchgehen, beginnend mit den Grundlagen, die das schweizerische Gewindeschneiden ermöglichen. Erstens basiert jeder CNC-Gewindedrehvorgang auf einer synchronen Bewegung zwischen zwei Komponenten: der Hauptspindel, die das Werkstück dreht, und dem Werkzeugrevolver, der sich linear entlang der Z-Achse (der Achse parallel zum Stangenmaterialvorschub) bewegt. Bei herkömmlichen Drehmaschinen verwenden Sie eine mit der Spindel verbundene Leitspindel, um die axiale Bewegung des Werkzeugs anzutreiben, was die Flexibilität bei komplexen oder kleinen Teilen einschränkt. Bei einer CNC-Langdrehmaschine wird diese Synchronisierung elektronisch über das Steuerungssystem der Maschine gehandhabt – eine physische Leitspindel ist nicht erforderlich. Die Steuerung liest das Encodersignal der Spindel (ein Sensor, der verfolgt, um wie viele Grad sich die Spindel gedreht hat) und sendet genaue, zeitgesteuerte Befehle an den Werkzeugrevolver, um sich für jeden Grad der Spindeldrehung eine präzise Strecke entlang Z zu bewegen. Beispielsweise erfordert ein Gewinde mit einer Steigung von 1 mm, dass sich das Werkzeug bei jeder vollen 360-Grad-Drehung der Spindel um 1 mm entlang der Z-Achse bewegt. Dieses elektronische Getriebe wird „Camming“ oder „Spindle-Sync“ genannt und macht das CNC-Gewindedrehen auf einer Langdrehmaschine weitaus vielseitiger als das manuelle oder halbautomatische Gewindeschneiden auf der Langdrehmaschine.
Als nächstes ist die Werkzeugauswahl ein entscheidender Schritt, den viele Schweizer Dreher-Neulinge unterschätzen. Gewindewerkzeuge gibt es für Schweizer Maschinen in zwei Hauptausführungen: Einschneide-Gewindeeinsätze und formgerollte Gewindewerkzeuge (oft Rollmatrizen genannt). Das Einpunktgewindeschneiden wird am häufigsten für hochpräzise, kundenspezifische Gewinde verwendet, wie sie bei orthopädischen Implantaten verwendet werden. Diese Einsätze bestehen aus Schnellarbeitsstahl oder Hartmetall und sind passend zum Gewindeprofil geschliffen – V-förmig, trapezförmig oder sogar kundenspezifische metrische oder einheitliche Gewinde. Der Werkzeugrevolver bewegt sich spiralförmig entlang der Z-Achse und taucht den Einsatz bei jedem Durchgang in das Werkstück ein, um pro Umdrehung eine „Flanke“ des Gewindes zu schneiden. Beim Rollengewindeschneiden hingegen werden zwei Matrizen aus gehärtetem Stahl verwendet, die beim Drehen in das Werkstück drücken und dabei Material verdrängen, um das Gewinde zu formen. Es ist schneller, langlebiger bei hohen Auflagen und erzeugt stärkere Fäden, da es das Material komprimiert, anstatt es zu schneiden. Wir weisen Kunden häufig darauf hin, dass die Wahl zwischen diesen beiden Methoden von ihrem Teil abhängt: Das Rollengewindeschneiden eignet sich am besten für weiche Materialien wie Messing oder Aluminium für Verbindungselemente, während das Einpunktschneiden die einzige Möglichkeit ist, enge Toleranzen für medizinische oder Luft- und Raumfahrtteile einzuhalten.
Sobald das Werkzeug ausgewählt ist, beginnt der Einrichtungsprozess, und hier glänzt CNC Swiss Lathe Machining wirklich durch Konsistenz. Zunächst wird das Stangenmaterial durch die Führungsbuchse geführt und von der Hauptspindel erfasst, wobei das überschüssige Stangenmaterial an der Buchse vorbei zu den Schneidwerkzeugen reicht. Vor dem Gewindeschneiden führt die Maschine in der Regel einen Plan- und Bohrvorgang durch, um eine glatte, flache Oberfläche zu schaffen, auf der das Gewinde beginnt. Grate oder Unebenheiten führen hier zum Abplatzen des Gewindeschneideinsatzes oder zu einer Abweichung der Gewindesteigung. Anschließend lädt das Steuerungssystem das Gewindeprogramm, das spezifische Parameter enthält: Steigung, Tiefe jedes Schnitts, Anzahl der Durchgänge sowie die Start- und Endpunkte des Gewindes. Ein häufiger Fehler, den neue Bediener machen, besteht darin, den Anfangspunkt des Gewindes zu nahe an der Hauptspindel oder zu weit vom Ende der Stange entfernt festzulegen. Der „Gewindeauslauf“ (der kleine Abschnitt ohne Gewinde am Anfang des Teils) muss lang genug sein, damit das Werkzeug auf die volle Vorschubgeschwindigkeit beschleunigen kann, bevor es mit dem Schneiden beginnt, und die „Gewindefreistellung“ am Ende muss lang genug sein, damit das Werkzeug abbremsen kann, damit es nicht gegen das Teil stößt. Auf einer Standard-Drehmaschine erfolgt diese Einrichtung manuell mit Probeschnitten, auf einer CNC-Schweizer Drehmaschine ist sie jedoch mit präzisen Koordinaten programmiert, sodass Sie Dutzende identischer Teile ohne Anpassungen bearbeiten können.
Einer der größten Vorteile der CNC-Langdrehmaschine ist die Möglichkeit, mehrere Vorgänge in einer Aufspannung durchzuführen, was Fehler reduziert und die Effizienz steigert. Bei einem Teil für ein Hydraulikventil kann es beispielsweise erforderlich sein, auf der Langdrehmaschine in einem Arbeitsgang eine Stufe zu drehen, ein Loch zu bohren und ein Gewinde in dieses Loch zu schneiden. Da die Führungsbuchse das Teil bei jedem Vorgang stützt, ist es nicht erforderlich, das Teil in einer zweiten Maschine erneut zu greifen (ein Schritt, der zu Ausrichtungsfehlern führt). Der Werkzeugrevolver der meisten Schweizer Drehmaschinen verfügt über 8 bis 12 Stationen, von denen jede ein anderes Werkzeug zum Plandrehen, Bohren, Gewindeschneiden und Nuten enthält – sodass die Maschine nahtlos zwischen den Vorgängen wechseln kann. Wir haben kürzlich mit einem Kunden zusammengearbeitet, der 10.000 medizinische Ventilteile auf einer herkömmlichen Drehmaschine produzierte, was drei separate Einstellungen erforderte und zu einer Ausschussrate von 12 % aufgrund falsch ausgerichteter Gewinde führte. Durch den Wechsel zu einer automatischen Langdrehmaschine konnte der Ausschuss auf weniger als 1 % reduziert und die Produktionszeit pro Teil um 40 % reduziert werden, da der Gewindeschneidvorgang in einer einzigen, starren Aufspannung durchgeführt wurde.
Aber das Gewindeschneiden auf einer CNC-Langdrehmaschine ist nicht ohne Herausforderungen, insbesondere bei der Arbeit mit sehr kleinen Teilen – etwa Teilen mit einem Durchmesser von weniger als 2 mm, wie sie bei Smartphone-Komponenten oder Uhrenteilen üblich sind. Dieselbe Führungsbuchse, die für die Steifigkeit größerer Teile sorgt, kann bei extrem kleinen Werkstücken manchmal Reibung oder Durchbiegung verursachen. Daher arbeiten wir mit Kunden zusammen, um die Vorschubgeschwindigkeit und Spindelgeschwindigkeit anzupassen, um dies auszugleichen. Eine zu hohe Spindeldrehzahl verursacht Vibrationen, die zu einer ungleichmäßigen Gewindetiefe führen. Ist der Wert zu niedrig, reibt das Werkzeug, wodurch das Material verschmiert und das Gewinde nicht den Spezifikationen entspricht. Die Auswahl des Kühlmittels ist ein weiterer Schlüsselfaktor: Bei der Schweizer Bearbeitung wird häufig Hochdruck-Kühlmittel mit hohem Durchfluss verwendet, um Späne aus der Gewindenut wegzuspülen, da sich zwischen dem Einsatz und dem Werkstück Spanansammlungen bilden, die dazu führen, dass das Werkzeug das Gewinde aushöhlt. Wir haben Kunden erlebt, die versucht haben, Standardkühlmittelsysteme aus ihren alten konventionellen Drehmaschinen zu verwenden, und dabei ständig auf spanbedingte Gewindefehler gestoßen sind. Daher empfehlen wir unseren Kunden immer, in ein Werkzeugkühlmittelsystem für ihre Langdrehmaschinen zu investieren.
Eine weitere fortschrittliche Funktion, die moderne CNC-Langdrehmaschinen beim Gewindeschneiden auszeichnet, ist das Gewindewirbeln, ein spezielles Verfahren, das für große Innengewinde oder Gewinde an langen, schlanken Teilen verwendet wird. Beim Gewindewirbeln wird ein rotierender Kopf mit mehreren Gewindeschneideinsätzen verwendet, die sich mit hoher Geschwindigkeit um das Werkstück drehen und das Gewinde in einem einzigen Durchgang schneiden, statt in mehreren Durchgängen mit einem Einzelschneideeinsatz. Dieses Verfahren ist ideal für lange Teile wie medizinische Führungsdrähte oder kleine Schäfte, bei denen das Einfädeln an einem Punkt dazu führen würde, dass sich das Werkstück verbiegt. Während das Gewindewirbeln spezialisierter ist, verfügen viele der von uns gelieferten CNC-Drehmaschinenmodelle vom Typ Swiss Type über optionale Wirbelköpfe, sodass Kunden ein breiteres Spektrum an Gewindeschneidanwendungen bewältigen können, ohne in separate Ausrüstung investieren zu müssen.


Als Lieferant von CNC-Drehmaschinen in der Schweiz betone ich immer, dass das Gewindeschneiden auf diesen Maschinen nicht nur eine Funktion der Maschine selbst ist, sondern eine Kombination aus dem Design der Maschine, den Werkzeugen, dem Programm und dem Fachwissen des Bedieners. Durch die starre Führungsbuchse, die elektronische Spindelsynchronisation und den Revolver mit mehreren Stationen eignen sich Schweizer Drehmaschinen hervorragend zum Gewindeschneiden kleiner, präziser Teile, die herkömmliche Drehmaschinen nicht bewältigen können. Für Kunden, die die Gewindekonsistenz verbessern, Ausschussraten reduzieren oder ihre Teilekapazitäten erweitern möchten, ist der Wechsel zu einer Langdrehmaschine oft die Lösung, die sie brauchen.
Wenn Sie an einem Projekt arbeiten, das präzises Gewindeschneiden erfordert, oder wenn Sie Ihre Bearbeitungsvorgänge verbessern möchten, erklären wir Ihnen gerne, wie unsere Schweizer Drehmaschinen Ihren Anforderungen gerecht werden können. Ganz gleich, ob Sie medizinische Komponenten, Steckverbinder für die Automobilindustrie oder Verbindungselemente für die Luft- und Raumfahrt herstellen: Unser Team verfügt über die nötige Erfahrung, um Sie bei der Optimierung Ihrer Gewindeprozesse zu unterstützen. Nehmen Sie noch heute Kontakt mit uns auf, um Ihre Anforderungen zu besprechen und zu erfahren, wie eine CNC-Langdrehmaschine Ihre Produktion steigern kann.
Referenzen:
- Amerikanischer Maschinist. (2022). „Schweizer Drehmaschinen: Design und Anwendungen für die Präzisionsbearbeitung.“ Gesellschaft der Fertigungsingenieure.
- Smith, J. (2021). „Gewindebearbeitung auf CNC-Schweizer Drehzentren.“ Machining Science and Technology, 25(3), 412-435.
- DeGarmo, EP, Black, JT, & Kohser, RA (2020). Materialien und Prozesse in der Fertigung (13. Aufl.). Wiley.
- Schweizerischer Werkzeugmaschinenverband. (2023). „Best Practices für das Gewindeschneiden auf Schweizer CNC-Drehmaschinen.“ Internationale Ausstellung für Fertigungstechnologie.