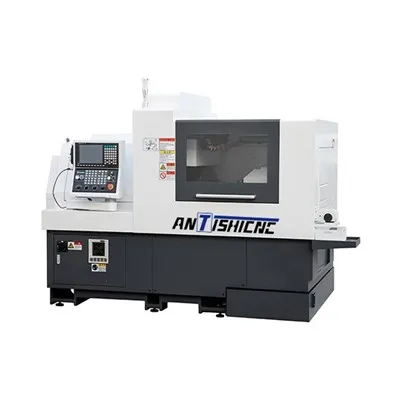
Wenn Sie schon einmal eine CNC-Drehmaschine von Fanuc bedient haben, wissen Sie, wie frustrierend es ist, wenn die Rundlaufgenauigkeit eines Werkstücks nicht stimmt. Eine falsche Einstellung, eine kleine Fehlkalibrierung oder sogar ein verschlissenes Spannfutter, und Sie haben Teile übrig, die nicht passen, aussortiert werden oder Zeit und Geld kosten. Ich beschäftige mich nun seit über 12 Jahren mit CNC-Drehmaschinen und arbeite direkt mit Werkstätten zusammen, um genau diese Probleme zu lösen, und ich habe aus erster Hand gesehen, dass Konzentrizitätsprobleme selten von der Maschine selbst herrühren, sondern von kleinen, leicht zu übersehenden Schritten bei Einrichtung, Betrieb und Wartung. Als Lieferant von Fanuc-CNC-Drehmaschinen habe ich diesen praktischen, unkomplizierten Leitfaden zusammengestellt, um sicherzustellen, dass Ihre Werkstücke jedes Mal perfekt konzentrisch bleiben.
Lassen Sie uns zunächst eines klarstellen: Bei der Konzentrizität geht es nicht um Vermutungen, sondern um den Prozess. Viele neue Bediener beginnen direkt mit dem Zyklusstart, ohne die Grundlagen noch einmal zu überprüfen, und da passieren Fehler. Beginnen wir mit der Werkstückhalterung, denn das ist der größte Faktor, den ich in den Werkstätten sehe, wenn es Probleme gibt. Ihr Spannfutter ist der Verbindungspunkt zwischen Ihrem Werkstück und der Maschine. Wenn es also nicht richtig sitzt, ist alles andere von Bedeutung. Ich hatte Kunden, die mich um 2 Uhr morgens in Panik anriefen, weil sie 50 fehlerhafte Teile überprüft hatten und dies auf ein Spannfutter zurückführten, das nicht gleichmäßig angezogen war. Wenn Sie ein Teil auf einer Fanuc-Drehmaschine einrichten, ziehen Sie den Spannschlüssel nicht einfach bis zum Anschlag heraus. Ich verwende jedes Mal die Methode „Drehmoment nach Spezifikation“ und rate allen meinen Kunden, einen Drehmomentschlüssel in der Nähe ihrer Maschine aufzubewahren – keine Ausnahme. Insbesondere bei Dreibackenfuttern müssen Sie jede Backe schrittweise über Kreuz auf 80 % des empfohlenen Drehmoments des Spannfutters anziehen und dann einen zweiten Durchgang auf 100 % durchführen. Dadurch wird verhindert, dass sich die Backen beim Anziehen verschieben, wodurch die Konzentrizität schneller als alles andere beeinträchtigt wird.
Warten Sie, und wenn Sie größere Teile oder Teile mit unregelmäßigen Formen verarbeiten, schneidet ein Standard-Dreibackenschneider möglicherweise nicht. Dann ist ein Vierbacken- oder Spannzangenfutter die beste Wahl, aber selbst dann muss man dem Teil treu bleiben. Ich bringe den Bedienern immer bei, hierfür eine Messuhr zu verwenden – Sie möchten den Rundlauf am Außendurchmesser des Teils überprüfen, bevor Sie überhaupt mit der Programmierung beginnen. Die meisten Fanuc-Steuerungen verfügen über eine einfache Funktion zum spontanen Anpassen der Backenversätze, sodass Sie die Backen nicht Dutzende Male manuell lösen und wieder festziehen müssen. Ich habe gesehen, dass Geschäfte diesen Schritt übersprungen haben, um 10 Minuten zu sparen, und am Ende eine Stunde damit verschwendet haben, fehlerhafte Teile zu reparieren. Es lohnt sich nicht.
Als nächstes geht es an die Einrichtung und Kalibrierung der Maschine – das ist nicht nur etwas für die Servicetechniker, okay? Selbst wenn Sie eine erstklassige Fanuc-CNC-Drehmaschine wie diese gekauft habenFlachbett-CNC-DrehmaschineIch versichere Ihnen, dass Ihre Maschine regelmäßig überprüft werden muss, damit sie einwandfrei läuft. Der häufigste Fehler besteht darin, die Ausrichtung der Maschine zu ignorieren. Im Laufe der Zeit können sich die Führungen, die Spindel und der Revolver geringfügig verschieben, was insbesondere bei langen Teilen zu einer schlechten Rundlaufgenauigkeit führt. Ich empfehle, alle 500 Betriebsstunden eine schnelle Ausrichtungsprüfung durchzuführen. Sie benötigen kein riesiges Werkzeug auf Laborniveau – nur einen Präzisionsstab, eine Messuhr und ein Richtlineal. Führen Sie die Stange entlang der Z-Achse und prüfen Sie, ob Unrundheit vorliegt. Wenn es mehr als 0,001 Zoll beträgt, wenden Sie sich an Ihren Servicetechniker. Fanuc-Maschinen sind darauf ausgelegt, die Ausrichtung beizubehalten, aber sie sind nicht unzerstörbar – insbesondere, wenn sie in einer geschäftigen Werkstatt mit schweren Teilen betrieben werden.
Der Spindelschlag ist ein weiteres großes Problem, das oft übersehen wird. Die Spindel dreht das Werkstück. Wenn sie also wackelt, ist Ihr Teil unrund, bevor es das Werkzeug überhaupt berührt. Um den Rundlauf der Spindel zu überprüfen, setzen Sie eine Teststange in das Spannfutter ein, drehen Sie sie langsam und messen Sie mit einer Messuhr an der Spitze der Stange. Wenn der Schlag mehr als 0,0005 Zoll beträgt, ist das ein Problem. Manchmal ist es nur ein schmutziger Spindelkegel. Nehmen Sie ein sauberes, fusselfreies Tuch (keine Papiertücher, sie hinterlassen Fusseln!) und wischen Sie den Kegel und die Rückseite des Teststabs ab. Allein dadurch habe ich so viele „schlechte Spindel“-Aufrufe behoben. Wenn es immer noch ausgeschaltet ist, müssen Sie möglicherweise die Vorspannung des Spindellagers anpassen, was Sie über die Diagnosebildschirme der Fanuc-Steuerung tun können – es ist nicht nötig, das Ganze zu zerlegen.
Als nächstes folgen die Programmierung und die Werkzeugeinrichtung, und ich sehe auch hier so viele Bediener, die Abstriche machen. Stellen Sie beim Ansetzen von Werkzeugen sicher, dass Sie die gleiche Spannvorrichtung verwenden, die Sie auch für die Produktion verwenden. Moment, das hört sich offensichtlich an, aber Sie wären überrascht, wie viele Menschen Werkzeuge ansetzen, während das Werkstück entfernt ist oder ein anderer Spanndruck herrscht. Wenn der Druck Ihres Spannfutters für die Produktion 1.000 PSI beträgt, beginnen Sie nicht mit 500 PSI – dieser winzige Unterschied in der Werkstückposition beeinträchtigt die Konzentrizität. Achten Sie auch auf den Werkzeugverschleiß. Sogar ein neuer Einsatz nutzt sich nach 10 oder 20 Teilen etwas ab, und dadurch kann sich die Werkzeugspitze um ein Tausendstel Zoll verschieben, was sich bei langen Teilen summiert. Fanuc-Steuerungen verfügen über Werkzeugverschleiß-Offset-Funktionen, so dass Sie diese schnell zwischen den Läufen anpassen können. Ich habe für meine Kunden eine Regel festgelegt: Überprüfen Sie den Werkzeugverschleiß alle 50 Teile und führen Sie alle 100 Teile eine vollständige Überprüfung des Werkzeugversatzes durch. Das ist viel einfacher, als eine ganze Reihe fehlerhafter Teile nachzuarbeiten.
Warten Sie, wenn Sie auf Ihrer Fanuc-Drehmaschine Fräsvorgänge wie Schlitzen oder Bohren ausführen und sowohl gedrehte als auch gefräste Elemente konzentrisch sein müssen, reicht eine Standarddrehmaschine möglicherweise nicht aus. Das ist, wenn aDreh-Fräszentrum-Maschineist praktisch. Diese Maschinen sind so konstruiert, dass sie die Dreh- und Fräsachsen synchronisieren, sodass Sie das Teil nicht erneut befestigen müssen, was die häufigste Ursache für Konzentrizitätsprobleme bei Teilen mit mehreren Bearbeitungsvorgängen ist. Ich hatte letztes Jahr einen Kunden, der Automotorventile auf einer Standard-Horizontaldrehmaschine bearbeitete, und er bekam einen Konzentrizitätsfehler von 0,003 Zoll, weil er das Teil umdrehen musste, um die Enden zu fräsen. Als sie auf ein Dreh-Fräszentrum umstiegen, konnten sie die Genauigkeit auf 0,0008 Zoll weit unter ihren Spezifikationen senken und pro Teilecharge zwei Stunden einsparen. Das ist mit Sicherheit die Art von Gewinn, die die Investition lohnenswert macht.


Lassen Sie uns auch über Teilematerial und Vorrichtungen für ungewöhnliche Formen sprechen. Wenn Sie ein asymmetrisches Teil bearbeiten, z. B. eine Welle mit einer Keilnut, können Sie es nicht einfach in eine Drei-Backen-Maschine werfen und loslegen. Verwenden Sie weiche Backen, die Sie speziell für dieses Teil bearbeitet haben. Die Bearbeitung weicher Backen passend zum Außendurchmesser des Werkstücks bedeutet eine perfekte Passform, keine Lücken, kein Verschieben. Ich bringe meinen Kunden immer bei, weiche Backen auf der Drehmaschine selbst zu bearbeiten, während die Backen im Spannfutter montiert sind. Auf diese Weise stellen Sie sicher, dass der Innendurchmesser der Backe perfekt konzentrisch zur Spindel der Maschine ist. Es dauert zwar zusätzlich 10 Minuten, eliminiert aber 90 % der vorrichtungsbedingten Konzentrizitätsfehler. Ich kann Ihnen gar nicht sagen, wie oft ich Geschäfte gesehen habe, die generische harte Backen für kundenspezifische Teile verwenden, und mich gefragt habe, warum ihre Teile außermittig sind.
Eine weitere Sache, die oft übersehen wird: die Teilevorbereitung. Stellen Sie sicher, dass das von Ihnen verwendete Rohwerkstück selbst konzentrisch ist. Wenn Sie ein Stangenmaterial drehen, überprüfen Sie dessen Außenrundlauf, bevor Sie es in das Spannfutter einsetzen. Eine Stange, die gebogen ist oder eine große Stelle am Außendurchmesser hat, wird niemals konzentrisch sein, egal wie gut Ihr Setup ist. Ich habe in jedem Werkzeugkasten, den ich Neukunden gebe, eine tragbare Messuhr dabei und sage ihnen, dass sie vor der Einrichtung jedes Stangenmaterial überprüfen sollen. Wenn der Rundlauffehler mehr als 0,002 Zoll beträgt, tauschen Sie ihn gegen einen anderen Stab aus. Es ist ein kleiner Schritt, aber er erspart später viel Frust.
Moment, was ist, wenn Sie lange, schlanke Teile verarbeiten? Diese sind schwierig, weil sie sich unter der Schnittkraft verbiegen, was die Konzentrizität beeinträchtigt. Für Teile, die länger als das Zehnfache ihres Durchmessers sind, empfehle ich immer die Verwendung einer Lünette oder einer Mitnehmerstütze. Stellen Sie sicher, dass der Rest genau richtig eingestellt ist – zu fest, da sonst das Teil beschädigt wird oder die Reibung erhöht wird. zu locker, und das Teil wird sich trotzdem biegen. Mit der Fanuc-Steuerung können Sie die Bewegung des Restes mit der Z-Achse der Drehmaschine synchronisieren, sodass Sie sie nicht alle paar Zentimeter manuell anpassen müssen. Ich hatte vor einiger Zeit einen Kunden, der 3 Fuß lange Aluminiumventile im Einsatz hatte, und er bekam Teile, die sich von einem Ende zum anderen um 0,005 Zoll verjüngten, weil er die Verwendung einer Stößelauflage übersprungen hatte. Als sie das hinzufügten, sanken ihre Konzentrizitätsfehler um 80 % – ein entscheidender Faktor.
Vergessen wir auch nicht die regelmäßige Maschinenwartung. Ich liefere eine Menge davonHorizontale CNC-DrehmaschineUndHorizontale DrehmaschineModelle bis hin zu kleinen Werkstätten, und diejenigen, die den Überblick über die Wartung behalten, haben viel weniger Probleme mit der Rundlaufgenauigkeit als diejenigen, die warten, bis etwas kaputt geht. Reinigen Sie die Wege jede Woche – Späne und Kühlmittelrückstände können sich festsetzen und dazu führen, dass der Schlitten blockiert und sich verschiebt. Schmieren Sie die Spindellager gemäß Fanucs Zeitplan, nicht wenn Sie sich daran erinnern. Und ersetzen Sie verschlissene Teile wie Spannbacken oder Dichtungen, bevor sie ein Problem verursachen. Eine Spannfutterdichtung für 20 US-Dollar ist viel billiger als eine schlechte Charge von 2.000 US-Dollar teuren Teilen.
Lassen Sie uns nun über die Fehlerbehebung bei Konzentrizitätsproblemen sprechen. Erstens: Keine Panik – in 9 von 10 Fällen handelt es sich um eine einfache Lösung. Beginnen Sie mit den Grundlagen: Prüfen Sie das Drehmoment des Spannfutters, prüfen Sie den Rundlauf der Spindel, prüfen Sie die Werkzeugversätze. Ich sage den Bedienern immer, sie sollen von der Werkstückrückseite aus arbeiten und nicht umgekehrt. Ich hatte letzten Monat einen Kunden, der bei Edelstahlschrauben einen Konzentrizitätsfehler von 0,004 Zoll hatte. Er verbrachte zwei Stunden damit, das Programm, das Werkzeug und den Revolver zu überprüfen, und stellte schließlich fest, dass er die Spannbacken ungleichmäßig angezogen hatte, als er eine Reihe von Teilen ausgetauscht hatte. Das wurde behoben und das Problem war innerhalb von 2 Minuten behoben. So einen Fehler macht man doch nur einmal, oder?
Nutzen Sie außerdem die integrierten Diagnosetools der Fanuc-Steuerung. Sie sind nicht nur für Servicetechniker gedacht – Sie können sie verwenden, um die Spindellast, die Achsenausrichtung und sogar die Backenversatzwerte in Echtzeit zu überprüfen. Die meisten Bediener wissen nicht, dass es diese Funktionen gibt, und sie können so viel Zeit sparen. Wenn Sie beispielsweise den Spindelrundlauf-Diagnosebildschirm Ihrer Fanuc-Steuerung aufrufen, können Sie ohne Messuhr genau sehen, wie viel Wackeln vorhanden ist, was die Überprüfung um die Hälfte beschleunigt.
Warten Sie, noch etwas: Bedienerschulung. Ich kann Ihnen die beste Fanuc-CNC-Drehmaschine auf dem Markt liefern, wie dieFlachbettdrehmaschineIch empfehle es für kleine bis mittlere Teile, aber wenn Ihre Bediener nicht wissen, wie man es richtig einrichtet, werden Sie trotzdem Probleme haben. Ich biete allen meinen Kunden kostenlose Vor-Ort-Schulungen an, weil ich weiß, dass das den Unterschied zwischen einer guten und einer großartigen Maschine ausmacht. Ich bringe ihnen nicht nur bei, wie man die Steuerung ausführt, sondern auch, wie man Konzentrizitätsprobleme behebt, wie man die Werkstückspannung überprüft und wie man einfache Kalibrierungen durchführt. In den meisten Fällen haben Werkstätten mit gut ausgebildeten Bedienern keinerlei Probleme mit der Rundlaufgenauigkeit – sie kennen nur die kleinen Schritte, die den Unterschied ausmachen.
Letztendlich ist die Rundlaufgenauigkeit auf einer CNC-Drehmaschine von Fanuc kein Hexenwerk. Es geht darum, konsequent zu sein, keine Abstriche zu machen und auf die kleinen Details zu achten. Von der Art und Weise, wie Sie Ihre Spannbacken festziehen, über die Überprüfung des Stangenmaterials vor dem Einrichten, von der Verwendung weicher Backen für kundenspezifische Teile bis hin zur Durchführung regelmäßiger Ausrichtungsprüfungen – jeder Schritt führt zu perfekt konzentrischen Teilen. Wenn Sie es leid sind, Teile wegen schlechter Rundlaufgenauigkeit zu verschrotten, oder wenn Sie auf der Suche nach einer zuverlässigen Fanuc-Drehmaschine sind, die Ihnen dabei hilft, Ihre Toleranzvorgaben einzuhalten, zögern Sie nicht, uns zu kontaktieren. Ich bin hier, um Ihnen dabei zu helfen, herauszufinden, was Ihr Betrieb benötigt, sei es eine Standard-Horizontaldrehmaschine, ein Dreh-Fräszentrum für Teile mit mehreren Bearbeitungsvorgängen oder einfach nur Tipps zur Behebung der Probleme, mit denen Sie bereits zu kämpfen haben.
Referenzen:
- Fanuc Corporation. (2022). Fanuc CNC-Drehmaschine Bedienungsanleitung: Werkstückhaltung und Kalibrierung.
- Manufacturing Engineering Society International. (2021). „Konzentrizitätsfehlerquellen beim CNC-Drehen: Eine Fallstudie zur Kleinserienfertigung.“ Journal of Manufacturing Processes, Bd. 67, S. 412-421.
- Werkzeug- und Produktionsverband. (2023). „Best Practices für die Bearbeitung weicher Backen und die Werkstückspannung für CNC-Drehmaschinen.“ TPA Technisches Bulletin 108.
- Handbuch für Maschinisten: CNC-Drehausgabe. (2022). Industrial Press Inc., New York.